Domain rohrbiegearbeit.de kaufen?
Wir ziehen mit dem Projekt
rohrbiegearbeit.de um.
Sind Sie am Kauf der Domain
rohrbiegearbeit.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain rohrbiegearbeit.de kaufen?
Welche Art von Haarschnitt bevorzugt ein Mann: Nassschnitt oder Trockenschnitt?
Die Vorliebe für einen Nass- oder Trockenschnitt hängt von den individuellen Präferenzen des Mannes ab. Ein Nassschnitt wird oft bevorzugt, da er eine präzisere und gleichmäßigere Formgebung ermöglicht. Ein Trockenschnitt kann jedoch für Männer mit lockigem oder welligem Haar vorteilhaft sein, da er das natürliche Haarvolumen besser berücksichtigt. Letztendlich ist es wichtig, dass der Haarschnitt den Bedürfnissen und Wünschen des Mannes entspricht. **
Was sind die verschiedenen Methoden zur Rohrbiegung und wie unterscheiden sie sich in Bezug auf Genauigkeit, Materialverformung und Anwendungsbereiche?
Es gibt verschiedene Methoden zur Rohrbiegung, darunter das Kaltbiegen, das Warmbiegen und das Mandrellbiegen. Beim Kaltbiegen wird das Rohr bei Raumtemperatur gebogen, was zu einer höheren Genauigkeit und geringerer Materialverformung führt. Beim Warmbiegen wird das Rohr erhitzt, um die Biegsamkeit zu erhöhen, was zu einer geringeren Genauigkeit und größerer Materialverformung führen kann. Das Mandrellbiegen verwendet einen Innenformkern, um die Genauigkeit zu verbessern und die Materialverformung zu minimieren, was es ideal für Anwendungen mit engen Toleranzen macht. **
Ähnliche Suchbegriffe für Nassschnitt
Top-Angebote
Produkte zum Begriff Nassschnitt:
-
Wie können verschiedene Biegetechniken und -werkzeuge beim Biegeprozess effektiv eingesetzt werden, um die gewünschte Formgebung von Metall zu erreichen?
Verschiedene Biegetechniken wie Kalt- und Warmbiegen sowie Rollbiegen können je nach Material und gewünschter Form eingesetzt werden. Die Wahl des richtigen Werkzeugs, wie Biegemaschinen, Pressen oder Rollen, ist entscheidend für die Präzision und Effizienz des Biegeprozesses. Durch die Kombination von geeigneten Techniken und Werkzeugen kann die gewünschte Formgebung von Metall effektiv erreicht werden. **
-
Wie kann man eine Rohrverbiegung ohne Spezialwerkzeug durchführen? Was sind die häufigsten Ursachen für eine unerwünschte Rohrverbiegung?
Eine Rohrverbiegung ohne Spezialwerkzeug kann durch langsames und gleichmäßiges Biegen mit den Händen oder einer Rohrzange erreicht werden. Unerwünschte Rohrverbiegungen können durch zu viel Druck beim Biegen, falsche Biegerichtung oder ungleichmäßige Kraftverteilung verursacht werden. Es ist wichtig, die richtige Technik und Vorsichtsmaßnahmen zu beachten, um unerwünschte Rohrverbiegungen zu vermeiden. **
-
Wie kann man eine Rohrverbiegung präzise und sicher durchführen?
Um eine Rohrverbiegung präzise durchzuführen, sollte man zunächst die genauen Maße und Winkel der Biegung planen. Anschließend kann man spezielle Werkzeuge wie Rohrbiegemaschinen oder Biegefedern verwenden, um die gewünschte Form zu erreichen. Wichtig ist es, während des Biegevorgangs die Rohrtemperatur und den Biegeradius im Auge zu behalten, um eine sichere und präzise Verbiegung zu gewährleisten. **
-
Wie funktioniert das Rohrumbiegen und welche Werkzeuge werden dafür benötigt?
Beim Rohrumbiegen wird das Rohr über eine Biegemaschine oder einen Biegekopf gebogen, indem Druck ausgeübt wird. Je nach Durchmesser und Material des Rohrs werden verschiedene Werkzeuge wie Biegesegmente, Biegerollen oder Biegefedern benötigt. Die richtige Einstellung der Biegemaschine sowie die Wahl des passenden Werkzeugs sind entscheidend für ein präzises und sauberes Ergebnis. **

Wie kann man Rohrverformung verhindern oder beheben?
Rohrverformung kann durch die Verwendung von hochwertigen Materialien und einer korrekten Installation vermieden werden. Um bereits vorhandene Verformungen zu beheben, können spezielle Werkzeuge wie Rohrbieger oder hydraulische Pressen eingesetzt werden. Regelmäßige Inspektionen und Wartungen können helfen, potenzielle Probleme frühzeitig zu erkennen und zu beheben. **
Welche Sicherheitsvorkehrungen sind bei der Rohrmanipulation in industriellen Anlagen zu beachten?
1. Vor Beginn der Rohrmanipulation müssen alle relevanten Sicherheitsvorschriften und -maßnahmen eingehalten werden. 2. Es ist wichtig, dass das Personal angemessen geschult ist und geeignete Schutzausrüstung trägt. 3. Vor dem Eingriff müssen alle Rohre auf ihre Stabilität und eventuelle Leckagen überprüft werden. **
Top-Angebote
Produkte zum Begriff Nassschnitt:
-
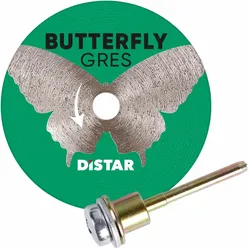
DiSTAR Diamanttrennscheibe Butterfly - Ø 45 mm (Nassschnitt)DiSTAR Diamanttrennscheibe Butterfly Ø 45 mm, Schaft 3,2 mm (Art. FA11058) Die Butterfly ist eine Scheibe für Rotationswerkzeuge, nicht für Winkelschleifer: Der Schaft misst 3,2 mm – das entspricht 1/8 Zoll und damit der gängigen Spannzangengröße von Geräten der Dremel-Klasse. Mit 0,6 mm Schnittbreite und einem empfohlenen Drehzahlbereich von 15.000 bis 20.000 U/min ist sie für feine Ausschnitte und Detailarbeiten in Feinsteinzeug gemacht. Ø 45 mm Durchmesser 0,6 mm Schnitt-Breite 3,2 mm Schaft 15–20.000 U/min Passt sie auf Ihre Maschine? Der Schaft von 3,2 mm entspricht 1/8 Zoll. Das ist die Standardspannzange von Rotationswerkzeugen – Dremel und Baugleiche. Auf einen Winkelschleifer passt diese Scheibe nicht: weder mechanisch noch von der Drehzahl her, denn ein 125er dreht rund 11.000 U/min und liegt damit unter dem empfohlenen Bereich. Warum eine kleine Scheibe langsamer schneidet – auch bei gleicher Drehzahl Eine Diamantscheibe schneidet nicht über die Drehzahl, sondern über die Umfangsgeschwindigkeit: darüber, wie schnell das Diamantkorn am Scheibenrand über das Material fährt. Und die hängt am Durchmesser. Bei halbem Durchmesser ist bei gleicher Drehzahl auch nur die halbe Geschwindigkeit im Schnitt. Deshalb ist eine Mini-Scheibe auf einem normalen Winkelschleifer nicht schnell, sondern langsam: Ø 125 mm bei 11.000 U/min rund 72 m/s – der Normalfall am Winkelschleifer Ø 76 mm bei 11.000 U/min rund 44 m/s Ø 50 mm bei 11.000 U/min rund 29 m/s – weniger als die Hälfte Ø 45 mm bei 20.000 U/min rund 47 m/s – deshalb brauchen kleine Scheiben schnelle Maschinen Ø 54 mm bei 20.000 U/min rund 57 m/s Was das für die Praxis heißt Eine Mini-Scheibe arbeitet sich langsamer durch das Material – das ist normal und kein Mangel. Der Fehler, den fast jeder macht: mit Druck nachhelfen. Druck erzeugt aber nur Wärme und Kantenausbrüche, und bei 0,6 bis 0,8 mm Scheibendicke ist er der schnellste Weg zum Verlaufen. Mini-Scheiben werden geführt, nicht gedrückt. Wofür sie gemacht ist Ausschnitte für Betätigungsplatten Der klassische Fall: ein rechteckiger Ausschnitt mitten in der Fliese, dessen Kanten hinter dem Rahmen verschwinden müssen – aber nicht mehr. Revisionsklappen und Lüftungsgitter Öffnungen, die maßgenau sitzen müssen und deren Ecken sichtbar bleiben. Steckdosen und Schalterdosen Kleine Ausschnitte, bei denen eine 125er-Scheibe über die Ecke hinausschneidet. Nacharbeiten und Mosaik Kleinteilige Anpassungen, bei denen eine große Scheibe zu viel mitnimmt. Eine runde Scheibe kann eine Innenecke nur so scharf ausschneiden, wie ihr eigener Radius es zulässt: Eine Ø-50-mm-Scheibe hinterlässt an der Ecke einen Radius von 25 mm. Für kleinere Innenradien brauchen Sie ein anderes Werkzeug – einen Fingerfräser, einen Fräskegel oder einen Diamantdraht. Dünne Scheiben: der Vorteil und die Grenze Scheibendicken von 0,6 bis 0,8 mm sind der Grund, warum diese Werkzeuge existieren. Je weniger Material der Schnitt wegnimmt, desto präziser lässt sich ein Ausschnitt setzen – und desto weniger Kraft muss ins Material. Minimaler Materialverlust Ein 0,8-mm-Schnitt nimmt weniger als die Hälfte dessen weg, was eine 2-mm-Scheibe kostet. Bei einem Ausschnitt für eine Betätigungsplatte entscheidet das über die Passung. Weniger Kraft, weniger Ausbrüche Weniger Material im Schnitt heißt weniger Kraft in der Glasur – die häufigste Ursache für Absplitterungen an der Schnittkante. Die harte Grenze: Seitenkräfte Eine 0,8-mm-Scheibe hat kaum Biegesteifigkeit. Verkanten, Hebeln oder seitliches Schleifen verbiegt oder bricht sie. Wenig Wärmespeicher Dünn heißt auch: wenig Masse, die Wärme aufnehmen kann. Wasser oder Kühlpausen sind hier wichtiger als bei einer dicken Scheibe. Nie seitlich belasten Der Schnitt muss immer gerade geführt werden. Sobald Sie die Scheibe im Schnitt verdrehen, um die Richtung zu korrigieren, arbeitet die volle Vorschubkraft auf die Flanke einer 0,8 mm dünnen Scheibe. Wenn die Richtung nicht stimmt: Maschine heraus, neu ansetzen. Nass oder trocken DiSTAR gibt Trocken- und Nassschnitt frei und empfiehlt die Wasserzufuhr. Bei 0,6 mm Scheibendicke und Drehzahlen um 20.000 U/min ist das nachvollziehbar: Es ist kaum Material vorhanden, das Wärme aufnehmen kann. Mit Wasser Längere Standzeit, kein Staub, saubere Schnittkante. Bei Rotationswerkzeugen genügt oft ein feuchter Schwamm neben der Schnittstelle. Trocken Möglich, aber nur in kurzen Durchgängen mit Pausen. Und mit Atemschutz – der Keramikstaub ist quarzhaltig. Kleine Scheibe, kleiner Wärmespeicher Bei Ø 45 bis 76 mm ist wenig Masse vorhanden, die Wärme aufnehmen kann – und die Scheibe steckt beim Ausschnittschneiden oft tief im Material, wo Luft kaum kühlt. Arbeiten Sie deshalb mit Wasser, wo es möglich ist, und sonst in kurzen Durchgängen mit Pausen. Eine überhitzte dünne Scheibe verzieht sich, verläuft im Schnitt und verliert Diamant. Arbeitstechnik 1 Anriss auf der Sichtseite setzen Und zwa18,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Welche Art von Haarschnitt bevorzugt ein Mann: Nassschnitt oder Trockenschnitt?
Die Vorliebe für einen Nass- oder Trockenschnitt hängt von den individuellen Präferenzen des Mannes ab. Ein Nassschnitt wird oft bevorzugt, da er eine präzisere und gleichmäßigere Formgebung ermöglicht. Ein Trockenschnitt kann jedoch für Männer mit lockigem oder welligem Haar vorteilhaft sein, da er das natürliche Haarvolumen besser berücksichtigt. Letztendlich ist es wichtig, dass der Haarschnitt den Bedürfnissen und Wünschen des Mannes entspricht. **
-
Was sind die verschiedenen Methoden zur Rohrbiegung und wie unterscheiden sie sich in Bezug auf Genauigkeit, Materialverformung und Anwendungsbereiche?
Es gibt verschiedene Methoden zur Rohrbiegung, darunter das Kaltbiegen, das Warmbiegen und das Mandrellbiegen. Beim Kaltbiegen wird das Rohr bei Raumtemperatur gebogen, was zu einer höheren Genauigkeit und geringerer Materialverformung führt. Beim Warmbiegen wird das Rohr erhitzt, um die Biegsamkeit zu erhöhen, was zu einer geringeren Genauigkeit und größerer Materialverformung führen kann. Das Mandrellbiegen verwendet einen Innenformkern, um die Genauigkeit zu verbessern und die Materialverformung zu minimieren, was es ideal für Anwendungen mit engen Toleranzen macht. **
-
Wie können verschiedene Biegetechniken und -werkzeuge beim Biegeprozess effektiv eingesetzt werden, um die gewünschte Formgebung von Metall zu erreichen?
Verschiedene Biegetechniken wie Kalt- und Warmbiegen sowie Rollbiegen können je nach Material und gewünschter Form eingesetzt werden. Die Wahl des richtigen Werkzeugs, wie Biegemaschinen, Pressen oder Rollen, ist entscheidend für die Präzision und Effizienz des Biegeprozesses. Durch die Kombination von geeigneten Techniken und Werkzeugen kann die gewünschte Formgebung von Metall effektiv erreicht werden. **
-
Wie kann man eine Rohrverbiegung ohne Spezialwerkzeug durchführen? Was sind die häufigsten Ursachen für eine unerwünschte Rohrverbiegung?
Eine Rohrverbiegung ohne Spezialwerkzeug kann durch langsames und gleichmäßiges Biegen mit den Händen oder einer Rohrzange erreicht werden. Unerwünschte Rohrverbiegungen können durch zu viel Druck beim Biegen, falsche Biegerichtung oder ungleichmäßige Kraftverteilung verursacht werden. Es ist wichtig, die richtige Technik und Vorsichtsmaßnahmen zu beachten, um unerwünschte Rohrverbiegungen zu vermeiden. **
Ähnliche Suchbegriffe für Nassschnitt
-
Wie kann man eine Rohrverbiegung präzise und sicher durchführen?
Um eine Rohrverbiegung präzise durchzuführen, sollte man zunächst die genauen Maße und Winkel der Biegung planen. Anschließend kann man spezielle Werkzeuge wie Rohrbiegemaschinen oder Biegefedern verwenden, um die gewünschte Form zu erreichen. Wichtig ist es, während des Biegevorgangs die Rohrtemperatur und den Biegeradius im Auge zu behalten, um eine sichere und präzise Verbiegung zu gewährleisten. **
-
Wie funktioniert das Rohrumbiegen und welche Werkzeuge werden dafür benötigt?
Beim Rohrumbiegen wird das Rohr über eine Biegemaschine oder einen Biegekopf gebogen, indem Druck ausgeübt wird. Je nach Durchmesser und Material des Rohrs werden verschiedene Werkzeuge wie Biegesegmente, Biegerollen oder Biegefedern benötigt. Die richtige Einstellung der Biegemaschine sowie die Wahl des passenden Werkzeugs sind entscheidend für ein präzises und sauberes Ergebnis. **
-
Wie kann man Rohrverformung verhindern oder beheben?
Rohrverformung kann durch die Verwendung von hochwertigen Materialien und einer korrekten Installation vermieden werden. Um bereits vorhandene Verformungen zu beheben, können spezielle Werkzeuge wie Rohrbieger oder hydraulische Pressen eingesetzt werden. Regelmäßige Inspektionen und Wartungen können helfen, potenzielle Probleme frühzeitig zu erkennen und zu beheben. **
-
Welche Sicherheitsvorkehrungen sind bei der Rohrmanipulation in industriellen Anlagen zu beachten?
1. Vor Beginn der Rohrmanipulation müssen alle relevanten Sicherheitsvorschriften und -maßnahmen eingehalten werden. 2. Es ist wichtig, dass das Personal angemessen geschult ist und geeignete Schutzausrüstung trägt. 3. Vor dem Eingriff müssen alle Rohre auf ihre Stabilität und eventuelle Leckagen überprüft werden. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.