Domain rohrbiegearbeit.de kaufen?
Wir ziehen mit dem Projekt
rohrbiegearbeit.de um.
Sind Sie am Kauf der Domain
rohrbiegearbeit.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain rohrbiegearbeit.de kaufen?
Was sind die Vor- und Nachteile von Festpreisen bei der Angebotserstellung?
Vorteile von Festpreisen sind klare Kostentransparenz für den Kunden, einfache Budgetplanung und Wettbewerbsvorteile durch attraktive Preise. Nachteile können sein, dass unvorhergesehene Kosten nicht abgedeckt sind, Gewinnmargen sinken können und Flexibilität bei der Preisgestaltung eingeschränkt ist. Festpreise können sowohl Kundenbindung als auch -verluste bedeuten, je nachdem wie sie wahrgenommen werden. **
Wie kann die Effizienz bei der Angebotserstellung in verschiedenen Branchen verbessert werden?
Die Effizienz bei der Angebotserstellung in verschiedenen Branchen kann durch die Implementierung von automatisierten Prozessen und Tools verbessert werden, die wiederkehrende Aufgaben vereinfachen und beschleunigen. Darüber hinaus kann die Nutzung von Vorlagen und Standardisierung von Angeboten die Zeit für die Erstellung reduzieren. Eine enge Zusammenarbeit zwischen Vertrieb, Marketing und Produktentwicklung kann dazu beitragen, relevante Informationen schnell und präzise zu sammeln und in die Angebote einzubinden. Schließlich kann die Schulung und Weiterbildung der Mitarbeiter in den Bereichen Vertrieb und Angebotsmanagement dazu beitragen, die Effizienz und Qualität der Angebotsprozesse zu steigern. **

Ähnliche Suchbegriffe für Angebotserstellung
Top-Angebote
Produkte zum Begriff Angebotserstellung:
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Kinderbett,Flachbett, gepolstert, mit praktischem ausziehbares Rollbett, minimalistische Formgebung, 90*200cmHochwertige Materialien: Dieses Bett ist aus hochwertigem Kreisvlies und MDF gefertigt, das sich bequem und weich anfühlt und die wärmste Pflege bietet.Einfacher und stilvoller Stil: Das Gesamtdesign des Bettes ist einfach und stilvoll mit glatten Linien, was dem ästhetischen Trend der modernen Wohnungen entspricht. Das weiße Kopfteil mit Holzdekoration am Ende des Bettes unterstreicht die Schönheit der Details und lässt das ganze Schlafzimmer warm und gemütlich wirken.Praktisches ausziehbares Rollbett-Design: Dieses Bett ist mit einem ausziehbares Rollbett ausgestattet, das auf der linken oder rechten Seite installiert werden kann, was es dem Benutzer erleichtert, flexible Anpassungen je nach seinen Bedürfnissen vorzunehmen. Egal, ob Sie auf der linken oder rechten Seite ins Bett ein- und aussteigen, es ist einfach zu handhaben und erhöht die Bequemlichkeit und den Komfort des Bettes.Einfach zu installieren: Ausführliche Anleitungen und komplette Teile können Ihnen helfen, die Montage334,49 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Was sind die wichtigsten Kriterien, die ein Bieter bei der Angebotserstellung beachten sollte?
Die wichtigsten Kriterien, die ein Bieter bei der Angebotserstellung beachten sollte, sind die genaue Kenntnis der Ausschreibungsunterlagen, die Berücksichtigung der Anforderungen und Bedürfnisse des Auftraggebers sowie die Kalkulation eines wettbewerbsfähigen Preises. Es ist auch wichtig, die eigene Leistungsfähigkeit und Erfahrung im jeweiligen Bereich zu betonen, um Vertrauen beim Auftraggeber zu schaffen. Letztendlich sollte das Angebot klar strukturiert, präzise formuliert und termingerecht eingereicht werden. **
-
Wie kann die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen verbessert werden?
Die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen kann durch die Implementierung von automatisierten Angebotstools verbessert werden, die wiederkehrende Aufgaben automatisieren und menschliche Fehler reduzieren. Darüber hinaus können standardisierte Vorlagen und Prozesse die Konsistenz und Genauigkeit der Angebote sicherstellen. Die Nutzung von Datenanalysen und KI-Technologien kann helfen, präzisere Preisvorschläge zu erstellen und die Wettbewerbsfähigkeit zu verbessern. Schließlich kann die Schulung von Mitarbeitern in Vertriebstechniken und Verhandlungsfähigkeiten dazu beitragen, die Effizienz und Genauigkeit bei der Angebotserstellung zu steigern. **
-
Wie kann die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen verbessert werden?
Die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen kann durch die Implementierung von automatisierten Angebotstools verbessert werden, die wiederkehrende Aufgaben automatisieren und menschliche Fehler reduzieren. Darüber hinaus können standardisierte Vorlagen und Prozesse die Konsistenz und Genauigkeit der Angebote erhöhen. Die Schulung von Mitarbeitern in den Bereichen Vertrieb und Angebotserstellung kann auch dazu beitragen, die Effizienz und Genauigkeit zu verbessern, indem sie ihnen die notwendigen Fähigkeiten und Kenntnisse vermittelt. Schließlich kann die Integration von Kundenfeedback und Marktanalysen in den Angebotserstellungsprozess dazu beitragen, maßgeschneiderte und präzise Angebote zu erstellen, die den Bedürfnissen der Kunden besser entsprechen. **
-
Wie kann die Prozessoptimierung bei der Angebotserstellung in verschiedenen Branchen und Unternehmenstypen verbessert werden?
Die Prozessoptimierung bei der Angebotserstellung kann in verschiedenen Branchen und Unternehmenstypen verbessert werden, indem zunächst die bestehenden Prozesse analysiert und identifiziert wird, wo Engpässe und Ineffizienzen auftreten. Anschließend können automatisierte Tools und Softwarelösungen implementiert werden, um wiederkehrende Aufgaben zu vereinfachen und die Genauigkeit der Angebote zu verbessern. Zudem ist es wichtig, die Kommunikation und Zusammenarbeit zwischen den verschiedenen Abteilungen zu stärken, um den Informationsfluss zu optimieren und die Angebotsprozesse zu beschleunigen. Schließlich sollte regelmäßiges Feedback von Kunden und Mitarbeitern eingeholt werden, um kontinuierlich Verbesserungen vorzunehmen und den Angebotsprozess an die sich verändernden Anforderungen anzupassen. **

Wie kann die Angebotserstellung in den Bereichen Vertrieb, Marketing und E-Commerce effizienter gestaltet werden?
Die Angebotserstellung kann effizienter gestaltet werden, indem man standardisierte Vorlagen und Prozesse verwendet, um Zeit bei der Erstellung von Angeboten zu sparen. Zudem kann die Automatisierung von wiederkehrenden Aufgaben, wie z.B. die Erstellung von Angeboten für ähnliche Kunden, die Effizienz steigern. Die Integration von CRM-Systemen und anderen Tools kann helfen, relevante Daten und Informationen schnell zu finden und in die Angebote zu integrieren. Außerdem ist es wichtig, die Zusammenarbeit zwischen Vertrieb, Marketing und E-Commerce zu fördern, um einheitliche und konsistente Angebote zu erstellen. **
Welche Schritte sind notwendig, um einen Auftrag von der Angebotserstellung bis zur Auslieferung erfolgreich abzuwickeln?
Die Schritte umfassen die Angebotserstellung, die Auftragsbestätigung und die Planung der Produktion. Anschließend folgen die Fertigung, Qualitätskontrolle und Verpackung des Produkts. Zuletzt erfolgt die Auslieferung an den Kunden und die Abrechnung des Auftrags. **
Top-Angebote
Produkte zum Begriff Angebotserstellung:
-
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was sind die Vor- und Nachteile von Festpreisen bei der Angebotserstellung?
Vorteile von Festpreisen sind klare Kostentransparenz für den Kunden, einfache Budgetplanung und Wettbewerbsvorteile durch attraktive Preise. Nachteile können sein, dass unvorhergesehene Kosten nicht abgedeckt sind, Gewinnmargen sinken können und Flexibilität bei der Preisgestaltung eingeschränkt ist. Festpreise können sowohl Kundenbindung als auch -verluste bedeuten, je nachdem wie sie wahrgenommen werden. **
-
Wie kann die Effizienz bei der Angebotserstellung in verschiedenen Branchen verbessert werden?
Die Effizienz bei der Angebotserstellung in verschiedenen Branchen kann durch die Implementierung von automatisierten Prozessen und Tools verbessert werden, die wiederkehrende Aufgaben vereinfachen und beschleunigen. Darüber hinaus kann die Nutzung von Vorlagen und Standardisierung von Angeboten die Zeit für die Erstellung reduzieren. Eine enge Zusammenarbeit zwischen Vertrieb, Marketing und Produktentwicklung kann dazu beitragen, relevante Informationen schnell und präzise zu sammeln und in die Angebote einzubinden. Schließlich kann die Schulung und Weiterbildung der Mitarbeiter in den Bereichen Vertrieb und Angebotsmanagement dazu beitragen, die Effizienz und Qualität der Angebotsprozesse zu steigern. **
-
Was sind die wichtigsten Kriterien, die ein Bieter bei der Angebotserstellung beachten sollte?
Die wichtigsten Kriterien, die ein Bieter bei der Angebotserstellung beachten sollte, sind die genaue Kenntnis der Ausschreibungsunterlagen, die Berücksichtigung der Anforderungen und Bedürfnisse des Auftraggebers sowie die Kalkulation eines wettbewerbsfähigen Preises. Es ist auch wichtig, die eigene Leistungsfähigkeit und Erfahrung im jeweiligen Bereich zu betonen, um Vertrauen beim Auftraggeber zu schaffen. Letztendlich sollte das Angebot klar strukturiert, präzise formuliert und termingerecht eingereicht werden. **
-
Wie kann die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen verbessert werden?
Die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen kann durch die Implementierung von automatisierten Angebotstools verbessert werden, die wiederkehrende Aufgaben automatisieren und menschliche Fehler reduzieren. Darüber hinaus können standardisierte Vorlagen und Prozesse die Konsistenz und Genauigkeit der Angebote sicherstellen. Die Nutzung von Datenanalysen und KI-Technologien kann helfen, präzisere Preisvorschläge zu erstellen und die Wettbewerbsfähigkeit zu verbessern. Schließlich kann die Schulung von Mitarbeitern in Vertriebstechniken und Verhandlungsfähigkeiten dazu beitragen, die Effizienz und Genauigkeit bei der Angebotserstellung zu steigern. **
Ähnliche Suchbegriffe für Angebotserstellung
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Kinderbett,Flachbett, gepolstert, mit praktischem ausziehbares Rollbett, minimalistische Formgebung, 90*200cmHochwertige Materialien: Dieses Bett ist aus hochwertigem Kreisvlies und MDF gefertigt, das sich bequem und weich anfühlt und die wärmste Pflege bietet.Einfacher und stilvoller Stil: Das Gesamtdesign des Bettes ist einfach und stilvoll mit glatten Linien, was dem ästhetischen Trend der modernen Wohnungen entspricht. Das weiße Kopfteil mit Holzdekoration am Ende des Bettes unterstreicht die Schönheit der Details und lässt das ganze Schlafzimmer warm und gemütlich wirken.Praktisches ausziehbares Rollbett-Design: Dieses Bett ist mit einem ausziehbares Rollbett ausgestattet, das auf der linken oder rechten Seite installiert werden kann, was es dem Benutzer erleichtert, flexible Anpassungen je nach seinen Bedürfnissen vorzunehmen. Egal, ob Sie auf der linken oder rechten Seite ins Bett ein- und aussteigen, es ist einfach zu handhaben und erhöht die Bequemlichkeit und den Komfort des Bettes.Einfach zu installieren: Ausführliche Anleitungen und komplette Teile können Ihnen helfen, die Montage334,49 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
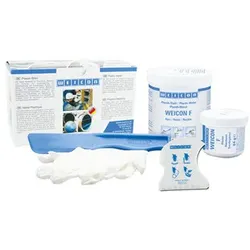
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921/22 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa27,31 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa42,40 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie kann die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen verbessert werden?
Die Effizienz und Genauigkeit bei der Angebotserstellung in verschiedenen Branchen kann durch die Implementierung von automatisierten Angebotstools verbessert werden, die wiederkehrende Aufgaben automatisieren und menschliche Fehler reduzieren. Darüber hinaus können standardisierte Vorlagen und Prozesse die Konsistenz und Genauigkeit der Angebote erhöhen. Die Schulung von Mitarbeitern in den Bereichen Vertrieb und Angebotserstellung kann auch dazu beitragen, die Effizienz und Genauigkeit zu verbessern, indem sie ihnen die notwendigen Fähigkeiten und Kenntnisse vermittelt. Schließlich kann die Integration von Kundenfeedback und Marktanalysen in den Angebotserstellungsprozess dazu beitragen, maßgeschneiderte und präzise Angebote zu erstellen, die den Bedürfnissen der Kunden besser entsprechen. **
-
Wie kann die Prozessoptimierung bei der Angebotserstellung in verschiedenen Branchen und Unternehmenstypen verbessert werden?
Die Prozessoptimierung bei der Angebotserstellung kann in verschiedenen Branchen und Unternehmenstypen verbessert werden, indem zunächst die bestehenden Prozesse analysiert und identifiziert wird, wo Engpässe und Ineffizienzen auftreten. Anschließend können automatisierte Tools und Softwarelösungen implementiert werden, um wiederkehrende Aufgaben zu vereinfachen und die Genauigkeit der Angebote zu verbessern. Zudem ist es wichtig, die Kommunikation und Zusammenarbeit zwischen den verschiedenen Abteilungen zu stärken, um den Informationsfluss zu optimieren und die Angebotsprozesse zu beschleunigen. Schließlich sollte regelmäßiges Feedback von Kunden und Mitarbeitern eingeholt werden, um kontinuierlich Verbesserungen vorzunehmen und den Angebotsprozess an die sich verändernden Anforderungen anzupassen. **
-
Wie kann die Angebotserstellung in den Bereichen Vertrieb, Marketing und E-Commerce effizienter gestaltet werden?
Die Angebotserstellung kann effizienter gestaltet werden, indem man standardisierte Vorlagen und Prozesse verwendet, um Zeit bei der Erstellung von Angeboten zu sparen. Zudem kann die Automatisierung von wiederkehrenden Aufgaben, wie z.B. die Erstellung von Angeboten für ähnliche Kunden, die Effizienz steigern. Die Integration von CRM-Systemen und anderen Tools kann helfen, relevante Daten und Informationen schnell zu finden und in die Angebote zu integrieren. Außerdem ist es wichtig, die Zusammenarbeit zwischen Vertrieb, Marketing und E-Commerce zu fördern, um einheitliche und konsistente Angebote zu erstellen. **
-
Welche Schritte sind notwendig, um einen Auftrag von der Angebotserstellung bis zur Auslieferung erfolgreich abzuwickeln?
Die Schritte umfassen die Angebotserstellung, die Auftragsbestätigung und die Planung der Produktion. Anschließend folgen die Fertigung, Qualitätskontrolle und Verpackung des Produkts. Zuletzt erfolgt die Auslieferung an den Kunden und die Abrechnung des Auftrags. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.