Domain rohrbiegearbeit.de kaufen?
Wir ziehen mit dem Projekt
rohrbiegearbeit.de um.
Sind Sie am Kauf der Domain
rohrbiegearbeit.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain rohrbiegearbeit.de kaufen?
Was sind die verschiedenen Methoden zur Rohrbiegung und wie unterscheiden sie sich in Bezug auf Genauigkeit, Materialverformung und Anwendungsbereiche?
Es gibt verschiedene Methoden zur Rohrbiegung, darunter das Kaltbiegen, das Warmbiegen und das Mandrellbiegen. Beim Kaltbiegen wird das Rohr bei Raumtemperatur gebogen, was zu einer höheren Genauigkeit und geringerer Materialverformung führt. Beim Warmbiegen wird das Rohr erhitzt, um die Biegsamkeit zu erhöhen, was zu einer geringeren Genauigkeit und größerer Materialverformung führen kann. Das Mandrellbiegen verwendet einen Innenformkern, um die Genauigkeit zu verbessern und die Materialverformung zu minimieren, was es ideal für Anwendungen mit engen Toleranzen macht. **
Wie können verschiedene Biegetechniken und -werkzeuge beim Biegeprozess effektiv eingesetzt werden, um die gewünschte Formgebung von Metall zu erreichen?
Verschiedene Biegetechniken wie Kalt- und Warmbiegen sowie Rollbiegen können je nach Material und gewünschter Form eingesetzt werden. Die Wahl des richtigen Werkzeugs, wie Biegemaschinen, Pressen oder Rollen, ist entscheidend für die Präzision und Effizienz des Biegeprozesses. Durch die Kombination von geeigneten Techniken und Werkzeugen kann die gewünschte Formgebung von Metall effektiv erreicht werden. **

Ähnliche Suchbegriffe für Sabuni-Abdulghafur-Elementargrammatik-und
Top-Angebote
Produkte zum Begriff Sabuni-Abdulghafur-Elementargrammatik-und:
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
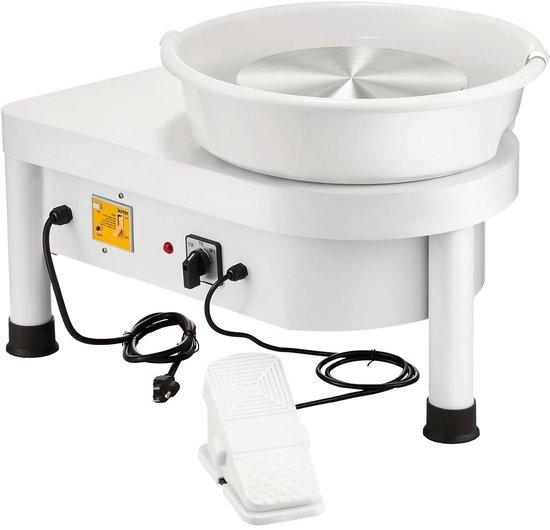
Töpferscheibe, elektrisch - Keramikscheibe - Handwerkliche Formgebung - Leise und leistungsstark - 25 cm Scheibendurchmesser - WeißEntdecken Sie die Freude am kreativen Schaffen mit dieser professionellen Töpferscheibe, die sowohl für Anfänger als auch für Fortgeschrittene geeignet ist. Haben Sie schon immer davon geträumt, Ihre eigenen, einzigartigen Keramikstücke zu gestalten, aber Ihnen fehlte das richtige Werkzeug? Diese Maschine bietet die Stabilität und Kontrolle, die Sie benötigen, um Ihre künstlerische Vision zum Leben zu erwecken. Diese Keramikmaschine wurde für Flexibilität und einfache Bedienung entwickelt. Mit einer großzügigen Scheibe von 25 cm Durchmesser und einer intuitiven Fußpedalsteuerung können Sie mühelos die Drehrichtung anpassen und die Geschwindigkeit von 0 bis 300 Umdrehungen pro Minute regeln. Das kompakte, benutzerfreundliche Design benötigt wenig Platz, und die abnehmbare ABS-Schale lässt sich leicht reinigen. Ideal für den Einsatz zu Hause, im Atelier oder sogar für Bildungszwecke. Erleben Sie die Freude am Handwerk mit einer Maschine, die dank des fortschrittlichen bürstenlosen Motors312,07 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
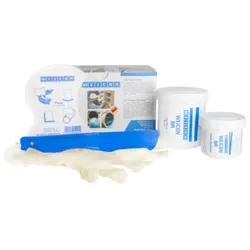
BR | bronzegefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | bernstein, transparentDas Epoxidharz-System WEICON BR eignet sich besonders für das Ausfüllen von Lunkern und zur Reparatur und Aufarbeitung von Bronzeteilen und Bronzegussteilen. Es kann im gesamten Marine- und Binnenschifffahrtsbereich sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. Beispielsweise kann es zur Reproduktion von Bronzebauteilen genutzt werden, die starke Schäden aufweisen. Dabei stellt WEICON BR eine echte Alternative zum aufwendigen Hartlöten dar. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 35.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0.9 % Dichte der Mischung: 1,8 g/cm3 Dichte Harz: 1.1 g/cm3 Dichte Härter: 1.9 g/cm3 Druckfestigkeit|DIN EN ISO 604: 91.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,8·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7000-7200 MPa Edelstahl V2A sandgestrahlt: 20.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Bronze Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 87±3 IMPA-Code: 812910/11 ISSA-Code: 75.509.05/06 max. Schichtstärke|je Arbeitsgang: 12.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:100 Mischungsverhältnis nach Volumen: 100:58 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,28 % Stahl 1.0338 sandgestrahlt: 18.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +47 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,8 kg/m2 Viskosität der Mischung|bei +25 °C: 750.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.82 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.5 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 55.0 MPa41,59 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie kann man eine Rohrverbiegung präzise und sicher durchführen?
Um eine Rohrverbiegung präzise durchzuführen, sollte man zunächst die genauen Maße und Winkel der Biegung planen. Anschließend kann man spezielle Werkzeuge wie Rohrbiegemaschinen oder Biegefedern verwenden, um die gewünschte Form zu erreichen. Wichtig ist es, während des Biegevorgangs die Rohrtemperatur und den Biegeradius im Auge zu behalten, um eine sichere und präzise Verbiegung zu gewährleisten. **
-
Wie funktioniert das Rohrumbiegen und welche Werkzeuge werden dafür benötigt?
Beim Rohrumbiegen wird das Rohr über eine Biegemaschine oder einen Biegekopf gebogen, indem Druck ausgeübt wird. Je nach Durchmesser und Material des Rohrs werden verschiedene Werkzeuge wie Biegesegmente, Biegerollen oder Biegefedern benötigt. Die richtige Einstellung der Biegemaschine sowie die Wahl des passenden Werkzeugs sind entscheidend für ein präzises und sauberes Ergebnis. **
-
Wie kann man eine Rohrverbiegung ohne Spezialwerkzeug durchführen? Was sind die häufigsten Ursachen für eine unerwünschte Rohrverbiegung?
Eine Rohrverbiegung ohne Spezialwerkzeug kann durch langsames und gleichmäßiges Biegen mit den Händen oder einer Rohrzange erreicht werden. Unerwünschte Rohrverbiegungen können durch zu viel Druck beim Biegen, falsche Biegerichtung oder ungleichmäßige Kraftverteilung verursacht werden. Es ist wichtig, die richtige Technik und Vorsichtsmaßnahmen zu beachten, um unerwünschte Rohrverbiegungen zu vermeiden. **
-
Was sind die Risiken und Sicherheitsvorkehrungen bei der Rohrmanipulation in der Industrie?
Die Risiken bei der Rohrmanipulation in der Industrie sind Verletzungen durch scharfe Kanten, Verbrennungen durch heiße Rohre und mögliche Lecks oder Brüche, die zu Unfällen führen können. Um diese Risiken zu minimieren, sollten Mitarbeiter angemessen geschult, persönliche Schutzausrüstung getragen und regelmäßige Inspektionen der Rohre durchgeführt werden. Zudem ist es wichtig, die richtigen Werkzeuge und Geräte zu verwenden und sicherzustellen, dass alle Sicherheitsrichtlinien und Vorschriften eingehalten werden. **


Wie kann man Rohrmanipulationen verhindern und welche Konsequenzen hat eine illegale Rohrmanipulation?
Rohrmanipulationen können durch regelmäßige Inspektionen und Wartungen sowie den Einsatz von Sicherheitsvorkehrungen wie Überwachungskameras verhindert werden. Illegale Rohrmanipulationen können zu Wasserverschmutzung, Umweltschäden und hohen Geldstrafen führen. Es ist wichtig, illegale Rohrmanipulationen zu melden und die Verantwortlichen zur Rechenschaft zu ziehen. **
Was sind die häufigsten Methoden der Rohrmanipulation und wie können sie vermieden werden?
Die häufigsten Methoden der Rohrmanipulation sind das Abwasserrohr verstopfen, Rohre beschädigen oder durchbohren und illegale Abzweigungen vornehmen. Sie können vermieden werden, indem regelmäßige Inspektionen und Wartungen durchgeführt werden, keine schädlichen Materialien in die Rohre gelangen und unbefugte Personen keinen Zugang zu den Rohren haben. **
Top-Angebote
Produkte zum Begriff Sabuni-Abdulghafur-Elementargrammatik-und:
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was sind die verschiedenen Methoden zur Rohrbiegung und wie unterscheiden sie sich in Bezug auf Genauigkeit, Materialverformung und Anwendungsbereiche?
Es gibt verschiedene Methoden zur Rohrbiegung, darunter das Kaltbiegen, das Warmbiegen und das Mandrellbiegen. Beim Kaltbiegen wird das Rohr bei Raumtemperatur gebogen, was zu einer höheren Genauigkeit und geringerer Materialverformung führt. Beim Warmbiegen wird das Rohr erhitzt, um die Biegsamkeit zu erhöhen, was zu einer geringeren Genauigkeit und größerer Materialverformung führen kann. Das Mandrellbiegen verwendet einen Innenformkern, um die Genauigkeit zu verbessern und die Materialverformung zu minimieren, was es ideal für Anwendungen mit engen Toleranzen macht. **
-
Wie können verschiedene Biegetechniken und -werkzeuge beim Biegeprozess effektiv eingesetzt werden, um die gewünschte Formgebung von Metall zu erreichen?
Verschiedene Biegetechniken wie Kalt- und Warmbiegen sowie Rollbiegen können je nach Material und gewünschter Form eingesetzt werden. Die Wahl des richtigen Werkzeugs, wie Biegemaschinen, Pressen oder Rollen, ist entscheidend für die Präzision und Effizienz des Biegeprozesses. Durch die Kombination von geeigneten Techniken und Werkzeugen kann die gewünschte Formgebung von Metall effektiv erreicht werden. **
-
Wie kann man eine Rohrverbiegung präzise und sicher durchführen?
Um eine Rohrverbiegung präzise durchzuführen, sollte man zunächst die genauen Maße und Winkel der Biegung planen. Anschließend kann man spezielle Werkzeuge wie Rohrbiegemaschinen oder Biegefedern verwenden, um die gewünschte Form zu erreichen. Wichtig ist es, während des Biegevorgangs die Rohrtemperatur und den Biegeradius im Auge zu behalten, um eine sichere und präzise Verbiegung zu gewährleisten. **
-
Wie funktioniert das Rohrumbiegen und welche Werkzeuge werden dafür benötigt?
Beim Rohrumbiegen wird das Rohr über eine Biegemaschine oder einen Biegekopf gebogen, indem Druck ausgeübt wird. Je nach Durchmesser und Material des Rohrs werden verschiedene Werkzeuge wie Biegesegmente, Biegerollen oder Biegefedern benötigt. Die richtige Einstellung der Biegemaschine sowie die Wahl des passenden Werkzeugs sind entscheidend für ein präzises und sauberes Ergebnis. **
Ähnliche Suchbegriffe für Sabuni-Abdulghafur-Elementargrammatik-und
-
Töpferscheibe, elektrisch - Keramikscheibe - Handwerkliche Formgebung - Leise und leistungsstark - 25 cm Scheibendurchmesser - WeißEntdecken Sie die Freude am kreativen Schaffen mit dieser professionellen Töpferscheibe, die sowohl für Anfänger als auch für Fortgeschrittene geeignet ist. Haben Sie schon immer davon geträumt, Ihre eigenen, einzigartigen Keramikstücke zu gestalten, aber Ihnen fehlte das richtige Werkzeug? Diese Maschine bietet die Stabilität und Kontrolle, die Sie benötigen, um Ihre künstlerische Vision zum Leben zu erwecken. Diese Keramikmaschine wurde für Flexibilität und einfache Bedienung entwickelt. Mit einer großzügigen Scheibe von 25 cm Durchmesser und einer intuitiven Fußpedalsteuerung können Sie mühelos die Drehrichtung anpassen und die Geschwindigkeit von 0 bis 300 Umdrehungen pro Minute regeln. Das kompakte, benutzerfreundliche Design benötigt wenig Platz, und die abnehmbare ABS-Schale lässt sich leicht reinigen. Ideal für den Einsatz zu Hause, im Atelier oder sogar für Bildungszwecke. Erleben Sie die Freude am Handwerk mit einer Maschine, die dank des fortschrittlichen bürstenlosen Motors312,07 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
BR | bronzegefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | bernstein, transparentDas Epoxidharz-System WEICON BR eignet sich besonders für das Ausfüllen von Lunkern und zur Reparatur und Aufarbeitung von Bronzeteilen und Bronzegussteilen. Es kann im gesamten Marine- und Binnenschifffahrtsbereich sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. Beispielsweise kann es zur Reproduktion von Bronzebauteilen genutzt werden, die starke Schäden aufweisen. Dabei stellt WEICON BR eine echte Alternative zum aufwendigen Hartlöten dar. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 35.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0.9 % Dichte der Mischung: 1,8 g/cm3 Dichte Harz: 1.1 g/cm3 Dichte Härter: 1.9 g/cm3 Druckfestigkeit|DIN EN ISO 604: 91.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,8·1012 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 7000-7200 MPa Edelstahl V2A sandgestrahlt: 20.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Bronze Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 87±3 IMPA-Code: 812910/11 ISSA-Code: 75.509.05/06 max. Schichtstärke|je Arbeitsgang: 12.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:100 Mischungsverhältnis nach Volumen: 100:58 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,28 % Stahl 1.0338 sandgestrahlt: 18.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +47 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,8 kg/m2 Viskosität der Mischung|bei +25 °C: 750.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +50 °C Wärmekapazität|DIN EN ISO 22007-4: 0.82 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.5 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 55.0 MPa41,59 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921/22 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa27,31 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Sabuni, Abdulghafur: Elementargrammatik und Besonderheiten der KoranspracheElementargrammatik und Besonderheiten der Koransprache , Konzeption: Diese Elementargrammatik schlägt anhand der Koransprache eine Brücke zwischen dem heutigen Standardarabisch und dem klassischen Arabisch. Im Mittelpunkt steht die systematische Übersicht über die wichtigsten Erscheinungen der Laut-, Formen- und Satzlehre. Regeln sind so einfach wie möglich formuliert und werden mit Beispielsätzen veranschaulicht. Besonderheiten der Koransprache werden ausführlich in einem separaten Kapitel behandelt. Die Beispielsätze bestehen aus wenigen, sich wiederholenden Vokabeln, damit Lernende ihr Augenmerk ausschließlich auf Kasusendungen, Kongruenz und Wortstellung richten und den Satz als eine Bedeutungseinheit leichter erfassen können. Das hierfür verwendete Vokabular stammt in erster Linie aus dem religiösen Bereich. Im Anschluss an die Beispielsätze folgen Belege aus dem Koran mit möglichst wortgetreuer Übersetzung, um dadurch das intuitive Erfassen der Struktur der arabischen Grammatik zu fördern. Diese Koranbelege sind voll vokalisiert und mit den entsprechenden Nummern der Suren und Verse versehen. Zahlreichen Paradigmentafeln dienen zur Veranschaulichung der Verbalund Nominalformen und erleichtern zusammen mit dem Sachindex das gezielte Nachschlagen. , Schalt- & Ganghebel > Fußsteuerung, Pedale & Fußauflagen , Erscheinungsjahr: 201610, Produktform: Kartoniert, Autoren: Sabuni, Abdulghafur, Seitenzahl/Blattzahl: 264, Keyword: Sprache; Arabisch; Koran; Grammatik; Arabisch /Sprachlehrbücher, Fachschema: Arabisch / Grammatik, Grammatiken~Koran~Arabien / Sprache~Arabisch~Grammatik, Fachkategorie: Grammatiken, Handbücher, Referenzgrammatiken~Unterricht und Didaktik: Moderne Sprachen, Sprache: Arabisch, Bildungszweck: Für die Erwachsenenbildung (Deutschland), Warengruppe: HC/Schulbücher/VHS/Erwachsenenbildung, Fachkategorie: Der Koran (Qurman), Thema: Verstehen, Text Sprache: ara ger, Seitenanzahl: X, Seitenanzahl: 264, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Buske Helmut Verlag GmbH, Verlag: Buske Helmut Verlag GmbH, Verlag: Buske, H, Länge: 238, Breite: 169, Höhe: 15, Gewicht: 526, Produktform: Kartoniert, Genre: Schule und Lernen, Genre: Schule und Lernen, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Internationale Lagertitel, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0002, Tendenz: 0, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, Unterkatalog: Schulbuch, WolkenId: 63346629,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie kann man eine Rohrverbiegung ohne Spezialwerkzeug durchführen? Was sind die häufigsten Ursachen für eine unerwünschte Rohrverbiegung?
Eine Rohrverbiegung ohne Spezialwerkzeug kann durch langsames und gleichmäßiges Biegen mit den Händen oder einer Rohrzange erreicht werden. Unerwünschte Rohrverbiegungen können durch zu viel Druck beim Biegen, falsche Biegerichtung oder ungleichmäßige Kraftverteilung verursacht werden. Es ist wichtig, die richtige Technik und Vorsichtsmaßnahmen zu beachten, um unerwünschte Rohrverbiegungen zu vermeiden. **
-
Was sind die Risiken und Sicherheitsvorkehrungen bei der Rohrmanipulation in der Industrie?
Die Risiken bei der Rohrmanipulation in der Industrie sind Verletzungen durch scharfe Kanten, Verbrennungen durch heiße Rohre und mögliche Lecks oder Brüche, die zu Unfällen führen können. Um diese Risiken zu minimieren, sollten Mitarbeiter angemessen geschult, persönliche Schutzausrüstung getragen und regelmäßige Inspektionen der Rohre durchgeführt werden. Zudem ist es wichtig, die richtigen Werkzeuge und Geräte zu verwenden und sicherzustellen, dass alle Sicherheitsrichtlinien und Vorschriften eingehalten werden. **
-
Wie kann man Rohrmanipulationen verhindern und welche Konsequenzen hat eine illegale Rohrmanipulation?
Rohrmanipulationen können durch regelmäßige Inspektionen und Wartungen sowie den Einsatz von Sicherheitsvorkehrungen wie Überwachungskameras verhindert werden. Illegale Rohrmanipulationen können zu Wasserverschmutzung, Umweltschäden und hohen Geldstrafen führen. Es ist wichtig, illegale Rohrmanipulationen zu melden und die Verantwortlichen zur Rechenschaft zu ziehen. **
-
Was sind die häufigsten Methoden der Rohrmanipulation und wie können sie vermieden werden?
Die häufigsten Methoden der Rohrmanipulation sind das Abwasserrohr verstopfen, Rohre beschädigen oder durchbohren und illegale Abzweigungen vornehmen. Sie können vermieden werden, indem regelmäßige Inspektionen und Wartungen durchgeführt werden, keine schädlichen Materialien in die Rohre gelangen und unbefugte Personen keinen Zugang zu den Rohren haben. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.