Domain rohrbiegearbeit.de kaufen?
Wir ziehen mit dem Projekt
rohrbiegearbeit.de um.
Sind Sie am Kauf der Domain
rohrbiegearbeit.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain rohrbiegearbeit.de kaufen?
Was ist der Unterschied zwischen Selbstzündung und Fremdzündung?
Bei der Selbstzündung entzündet sich das Kraftstoff-Luft-Gemisch im Verbrennungsmotor von selbst durch die hohe Temperatur und den Druck im Zylinder. Bei der Fremdzündung hingegen wird das Gemisch von einer äußeren Zündquelle wie einer Zündkerze oder einer Glühkerze gezündet. Selbstzündung kommt vor allem bei Dieselmotoren vor, während Fremdzündung bei Ottomotoren üblich ist. **
Wodurch werden Zündkerzen bzw. die Selbstzündung bei Motoren gezündet?
Zündkerzen werden durch einen elektrischen Funken gezündet, der von der Zündspule erzeugt wird. Dieser Funken entzündet das Luft-Kraftstoff-Gemisch im Zylinder und treibt den Motor an. Bei Selbstzündungsmotoren hingegen wird das Gemisch durch die hohe Temperatur und den Druck im Zylinder von selbst entzündet. **
Ähnliche Suchbegriffe für Selbstzündung
Top-Angebote
Produkte zum Begriff Selbstzündung:
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
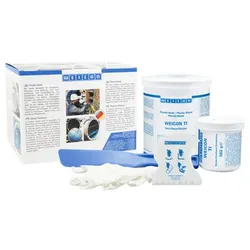
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Welche Motoren, also Ottomotoren, würden auch ohne Zündung weiterlaufen aufgrund der Selbstzündung?
Motoren mit einer hohen Verdichtung, wie beispielsweise Dieselmotoren, können aufgrund der hohen Temperatur und Druck im Zylinder eine Selbstzündung des Kraftstoff-Luft-Gemisches verursachen. Dies führt dazu, dass der Motor weiterläuft, auch wenn die Zündung ausgeschaltet ist. Bei Ottomotoren kann es in seltenen Fällen zu einer unkontrollierten Selbstzündung kommen, was als Klopfen bezeichnet wird. Dies kann zu Schäden am Motor führen und sollte vermieden werden. **
-
Welche Motoren, also Ottomotoren, würden aufgrund der Selbstzündung auch ohne Zündung weiterlaufen?
Ottomotoren sind normalerweise auf eine externe Zündquelle angewiesen, um den Verbrennungsprozess zu starten. Es gibt jedoch auch Motoren mit Selbstzündung, wie zum Beispiel Dieselmotoren, bei denen der Kraftstoff durch die hohe Kompressionstemperatur selbst entzündet wird. Diese Motoren laufen auch ohne eine externe Zündung weiter. **
-
Was sind die verschiedenen Methoden zur Rohrbiegung und wie unterscheiden sie sich in Bezug auf Genauigkeit, Materialverformung und Anwendungsbereiche?
Es gibt verschiedene Methoden zur Rohrbiegung, darunter das Kaltbiegen, das Warmbiegen und das Mandrellbiegen. Beim Kaltbiegen wird das Rohr bei Raumtemperatur gebogen, was zu einer höheren Genauigkeit und geringerer Materialverformung führt. Beim Warmbiegen wird das Rohr erhitzt, um die Biegsamkeit zu erhöhen, was zu einer geringeren Genauigkeit und größerer Materialverformung führen kann. Das Mandrellbiegen verwendet einen Innenformkern, um die Genauigkeit zu verbessern und die Materialverformung zu minimieren, was es ideal für Anwendungen mit engen Toleranzen macht. **
-
Wie können verschiedene Biegetechniken und -werkzeuge beim Biegeprozess effektiv eingesetzt werden, um die gewünschte Formgebung von Metall zu erreichen?
Verschiedene Biegetechniken wie Kalt- und Warmbiegen sowie Rollbiegen können je nach Material und gewünschter Form eingesetzt werden. Die Wahl des richtigen Werkzeugs, wie Biegemaschinen, Pressen oder Rollen, ist entscheidend für die Präzision und Effizienz des Biegeprozesses. Durch die Kombination von geeigneten Techniken und Werkzeugen kann die gewünschte Formgebung von Metall effektiv erreicht werden. **


Wie kann man eine Rohrverbiegung ohne Spezialwerkzeug durchführen? Was sind die häufigsten Ursachen für eine unerwünschte Rohrverbiegung?
Eine Rohrverbiegung ohne Spezialwerkzeug kann durch langsames und gleichmäßiges Biegen mit den Händen oder einer Rohrzange erreicht werden. Unerwünschte Rohrverbiegungen können durch zu viel Druck beim Biegen, falsche Biegerichtung oder ungleichmäßige Kraftverteilung verursacht werden. Es ist wichtig, die richtige Technik und Vorsichtsmaßnahmen zu beachten, um unerwünschte Rohrverbiegungen zu vermeiden. **
Wie kann man eine Rohrverbiegung präzise und sicher durchführen?
Um eine Rohrverbiegung präzise durchzuführen, sollte man zunächst die genauen Maße und Winkel der Biegung planen. Anschließend kann man spezielle Werkzeuge wie Rohrbiegemaschinen oder Biegefedern verwenden, um die gewünschte Form zu erreichen. Wichtig ist es, während des Biegevorgangs die Rohrtemperatur und den Biegeradius im Auge zu behalten, um eine sichere und präzise Verbiegung zu gewährleisten. **
Top-Angebote
Produkte zum Begriff Selbstzündung:
-
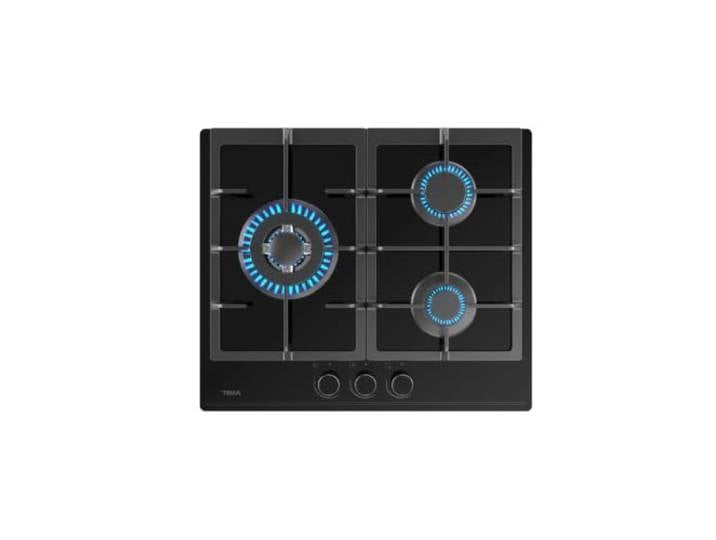
TEKA Gaskochfeld auf Glas, 3 Flammen, Gusseisenroste Ergonomische Frontgriffe, Keramikglasoberfläche, integrierte Selbstzündung im Brenner, GBC 63110TEKA Gaskochfeld auf Glas, 3 Flammen, Gusseisenroste Ergonomische Frontgriffe, Keramikglasoberfläche, integrierte Selbstzündung im Brenner, GBC 63110. Für verschiedene Rezepte geeignet. 3 unabhängige Brenner, einschließlich Doppelring mit 3,30 kW, zur Auswahl der richtigen Intensität je nach Art des Kochens, von schnellen Eintöpfen bis hin zu minimaler Hitze für Saucen. Vielseitigkeit im täglichen Gebrauch. Kochfeldkonfiguration mit Leistungen von 3,30 kW, 1,75 kW und 1,00 kW, erleichtert das gleichzeitige Zubereiten mehrerer Gerichte in verschiedenen Behältergrößen. Sichere Nutzung zu jedem Zeitpunkt. Integriertes Thermoelement-Sicherheitssystem an jedem Brenner, das das Gas bei versehentlichem Löschen der Flamme automatisch abschaltet, um Zwischenfälle zu verhindern. Verlängerte Haltbarkeit. Maximale Nennleistung von 6050 W und robuste Grillroste aus Gusseisen, Eigenschaften, die dem ständigen Gebrauch in verschiedenen Familien-Kochroutinen standhalten. Agile Zündung in jedem Bereich. Selbstzündungstechnologie an jedem Brenner, aktiviert durch Drehen der entsprechenden Fernbedienung, die es ermöglicht, das Kochen ohne externe Elemente oder zusätzliche Schritte zu starten. Farbe:Schwarz280,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Was ist der Unterschied zwischen Selbstzündung und Fremdzündung?
Bei der Selbstzündung entzündet sich das Kraftstoff-Luft-Gemisch im Verbrennungsmotor von selbst durch die hohe Temperatur und den Druck im Zylinder. Bei der Fremdzündung hingegen wird das Gemisch von einer äußeren Zündquelle wie einer Zündkerze oder einer Glühkerze gezündet. Selbstzündung kommt vor allem bei Dieselmotoren vor, während Fremdzündung bei Ottomotoren üblich ist. **
-
Wodurch werden Zündkerzen bzw. die Selbstzündung bei Motoren gezündet?
Zündkerzen werden durch einen elektrischen Funken gezündet, der von der Zündspule erzeugt wird. Dieser Funken entzündet das Luft-Kraftstoff-Gemisch im Zylinder und treibt den Motor an. Bei Selbstzündungsmotoren hingegen wird das Gemisch durch die hohe Temperatur und den Druck im Zylinder von selbst entzündet. **
-
Welche Motoren, also Ottomotoren, würden auch ohne Zündung weiterlaufen aufgrund der Selbstzündung?
Motoren mit einer hohen Verdichtung, wie beispielsweise Dieselmotoren, können aufgrund der hohen Temperatur und Druck im Zylinder eine Selbstzündung des Kraftstoff-Luft-Gemisches verursachen. Dies führt dazu, dass der Motor weiterläuft, auch wenn die Zündung ausgeschaltet ist. Bei Ottomotoren kann es in seltenen Fällen zu einer unkontrollierten Selbstzündung kommen, was als Klopfen bezeichnet wird. Dies kann zu Schäden am Motor führen und sollte vermieden werden. **
-
Welche Motoren, also Ottomotoren, würden aufgrund der Selbstzündung auch ohne Zündung weiterlaufen?
Ottomotoren sind normalerweise auf eine externe Zündquelle angewiesen, um den Verbrennungsprozess zu starten. Es gibt jedoch auch Motoren mit Selbstzündung, wie zum Beispiel Dieselmotoren, bei denen der Kraftstoff durch die hohe Kompressionstemperatur selbst entzündet wird. Diese Motoren laufen auch ohne eine externe Zündung weiter. **
Ähnliche Suchbegriffe für Selbstzündung
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Kinderbett,Flachbett, gepolstert, mit praktischem ausziehbares Rollbett, minimalistische Formgebung, 90*200cmHochwertige Materialien: Dieses Bett ist aus hochwertigem Kreisvlies und MDF gefertigt, das sich bequem und weich anfühlt und die wärmste Pflege bietet.Einfacher und stilvoller Stil: Das Gesamtdesign des Bettes ist einfach und stilvoll mit glatten Linien, was dem ästhetischen Trend der modernen Wohnungen entspricht. Das weiße Kopfteil mit Holzdekoration am Ende des Bettes unterstreicht die Schönheit der Details und lässt das ganze Schlafzimmer warm und gemütlich wirken.Praktisches ausziehbares Rollbett-Design: Dieses Bett ist mit einem ausziehbares Rollbett ausgestattet, das auf der linken oder rechten Seite installiert werden kann, was es dem Benutzer erleichtert, flexible Anpassungen je nach seinen Bedürfnissen vorzunehmen. Egal, ob Sie auf der linken oder rechten Seite ins Bett ein- und aussteigen, es ist einfach zu handhaben und erhöht die Bequemlichkeit und den Komfort des Bettes.Einfach zu installieren: Ausführliche Anleitungen und komplette Teile können Ihnen helfen, die Montage334,49 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Jugendbett 140*200cm Flachbett, gepolstert, mit praktischem ausziehbares Rollbett, minimalistische Formgebung, weißHochwertige Materialien: Dieses Bett ist aus hochwertigem Kreisvlies und MDF gefertigt, das sich bequem und weich anfühlt und die wärmste Pflege bietet.Einfacher und stilvoller Stil: Das Gesamtdesign des Bettes ist einfach und stilvoll mit glatten Linien, was dem ästhetischen Trend der modernen Wohnungen entspricht.Praktisches ausziehbares Rollbett-Design: Dieses Bett ist mit einem ausziehbares Rollbett ausgestattet, das auf der linken oder rechten Seite installiert werden kannEinfach zu installieren: Ausführliche Anleitungen und komplette Teile können Ihnen helfen, die Montage schnell abzuschließen.Das Bett wird in zwei Paketen aus Deutschland verschickt, manchmal kommen die Pakete zu unterschiedlichen Terminen an, aber auch um sicherzustellenDescription140*200cm Flachbett, Polsterbett, Kinderbett, weißes Kopfteil, minimalistisches Styling, weiß Das minimalistische Design fügt sich perfekt in den modernen Wohnstil ein, und das ausziehbares Rollbett kann je nach Bedarf links oder recht339,94 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Was sind die verschiedenen Methoden zur Rohrbiegung und wie unterscheiden sie sich in Bezug auf Genauigkeit, Materialverformung und Anwendungsbereiche?
Es gibt verschiedene Methoden zur Rohrbiegung, darunter das Kaltbiegen, das Warmbiegen und das Mandrellbiegen. Beim Kaltbiegen wird das Rohr bei Raumtemperatur gebogen, was zu einer höheren Genauigkeit und geringerer Materialverformung führt. Beim Warmbiegen wird das Rohr erhitzt, um die Biegsamkeit zu erhöhen, was zu einer geringeren Genauigkeit und größerer Materialverformung führen kann. Das Mandrellbiegen verwendet einen Innenformkern, um die Genauigkeit zu verbessern und die Materialverformung zu minimieren, was es ideal für Anwendungen mit engen Toleranzen macht. **
-
Wie können verschiedene Biegetechniken und -werkzeuge beim Biegeprozess effektiv eingesetzt werden, um die gewünschte Formgebung von Metall zu erreichen?
Verschiedene Biegetechniken wie Kalt- und Warmbiegen sowie Rollbiegen können je nach Material und gewünschter Form eingesetzt werden. Die Wahl des richtigen Werkzeugs, wie Biegemaschinen, Pressen oder Rollen, ist entscheidend für die Präzision und Effizienz des Biegeprozesses. Durch die Kombination von geeigneten Techniken und Werkzeugen kann die gewünschte Formgebung von Metall effektiv erreicht werden. **
-
Wie kann man eine Rohrverbiegung ohne Spezialwerkzeug durchführen? Was sind die häufigsten Ursachen für eine unerwünschte Rohrverbiegung?
Eine Rohrverbiegung ohne Spezialwerkzeug kann durch langsames und gleichmäßiges Biegen mit den Händen oder einer Rohrzange erreicht werden. Unerwünschte Rohrverbiegungen können durch zu viel Druck beim Biegen, falsche Biegerichtung oder ungleichmäßige Kraftverteilung verursacht werden. Es ist wichtig, die richtige Technik und Vorsichtsmaßnahmen zu beachten, um unerwünschte Rohrverbiegungen zu vermeiden. **
-
Wie kann man eine Rohrverbiegung präzise und sicher durchführen?
Um eine Rohrverbiegung präzise durchzuführen, sollte man zunächst die genauen Maße und Winkel der Biegung planen. Anschließend kann man spezielle Werkzeuge wie Rohrbiegemaschinen oder Biegefedern verwenden, um die gewünschte Form zu erreichen. Wichtig ist es, während des Biegevorgangs die Rohrtemperatur und den Biegeradius im Auge zu behalten, um eine sichere und präzise Verbiegung zu gewährleisten. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.